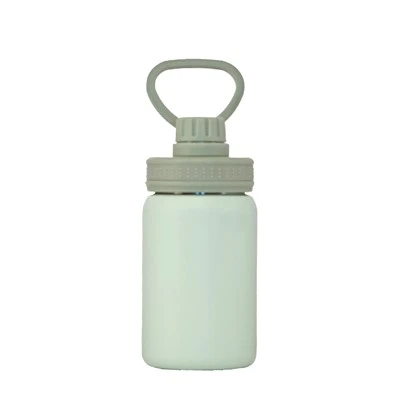
스테인리스 스틸 보온병: 내부와 외부 이중 스테인리스 스틸로 만들어졌으며, 용접 기술을 사용하여 내부 용기와 껍질을 통합한 다음 진공 기술을 사용하여 샌드위치와 껍질에서 공기를 추출하여 진공 단열 효과를 얻습니다.
처리 흐름:
1, 외관 소재 절단 튜브 팽창부 및 팽창 롤 각도의 셸 가공 - 바닥 수축 절단 바닥 - 스크리드 - 플랫 - 바닥 - 플랫 입 입 - 세척 및 건조 - 테스트 - 합격 하우징에 피트
2, 내부 쉘 가공 흐름(두 종류가 있는데, 이 공정은 흐름의 감각입니다. 다른 하나는 스탬핑이지만 스탬핑의 한계) 내부 튜브 소재 절단 파이프 - 플랫 튜브 팽창 롤 각도 및 플랫 플랫 입 - 상단 - 나사 압연 - 테스트 - 피트 세척 및 건조 - 노크 - 건조 - 누출 - 맞대기 용접 테스트 합격 라이너
3, 외피와 내피 조립 공정 컵 - 바닥 용접 압력 - 바닥 용접 용접 검사 - 바닥 - 바닥 - 진공 - 게터 용접 온도 - 전기 분해 연마 - 온도 - 압력 - 테스트 - 연마 외피 바닥 페인트 - 온도 - 테스트 - 샘플링 - 제품 - 포장 인쇄 페인트 보관
처리 기술에 대한 간략한 설명:
1, 파이프 절단: 선반, "파이프 절단 작업 지침"에 따라 구현, 정확한 크기 요청, 불량 제품 및 폐기물을 적시에 감지, 구덩이, 구덩이, 폐기물을 방지하기 위해 작업합니다.
2, 물 팽창: 물 팽창 프레스는 "물 팽창 작업 설명서"에 따라 주의가 필요하며, 항상 제품 구덩이, 크기, 모양이 요구 사항을 충족하는지 확인하십시오.
3. 자동차 대시보드에 물을 붓고 껍질을 두 개 잘라냅니다. 정확한 크기가 필요하며, 균등하게 잘라서 틈새가 없고, 버가 없고, 구덩이, 구덩이, 구덩이, 스크랩이 생기지 않도록 조심합니다.
4, 팽창: 대형 유압 프레스는 "물 팽창 작업 지침"에 따라 실행할 수 있으며, 이는 주의가 필요합니다. 쉘과 금형의 접합부에 해당하며, 제품의 피트, 크기 및 모양이 요구 사항을 충족하는지 항상 주의해야 합니다.
5. 롤 각도: 선반, 롤의 볼록한 껍질 각도로 양쪽 오목한 모양을 만들어 크기 요구 사항을 충족시켜 구덩이, 구멍, 구덩이 및 폐기물을 방지합니다.
6, 바닥 축소: 선반을 사용하여 "네킹 작업 지침서" 실행에 따라 구체적으로 설명합니다. 把通过胀shape 옥외용 壳圆弧底 缩至符合尺寸要求, 避免产生凹坑, 凹点, 麻点, 报废상품.
7, 끝부분을 잘라냅니다. 선반으로 껍질 바닥의 수축 입구를 표준 크기로 잘라내고, 균등하게 잘라내어 틈새가 없도록 하며, 버를 제거하고 조심스럽게 작업하여 구덩이, 구덩이, 구덩이, 폐기물이 생기지 않도록 합니다.
8, 립: 소형 프레스에서는 쉘 입구의 용접 이음매가 압축되어 용접 조인트가 용접되지 않아 용접이 매끄럽고 균일합니다.
9, 껍질이 평평하게 흐릅니다: 선반, 평평하고, 균일하고, 가장자리가 노치되지 않아 요구 사항을 충족시키고, 부드럽게, 구덩이, 구덩이, 구덩이, 폐기물을 피하십시오.
10. 바닥을 닦습니다. 프레스를 사용하여 주의를 집중시키고, 항상 구덩이, 크기 및 제품 모양이 요구사항을 충족하는지 주의하세요. 특히 스탬핑 바닥에 균열이 있는지 주의하세요.
11, 플랫 마우스: 자동차 대시보드, 플랫 마우스가 균일하고 틈새가 없으며 플래시가 발생하며 요구 사항에 따라 부드럽게 구덩이, 구덩이, 구덩이, 스크랩을 피하십시오.
12, 평관: 자동차 대시보드, 평두 파이프, 평평하고, 간격이 균일하며, 버가 없어 요구 사항을 충족합니다. 조심스럽게 다루고 구덩이, 구덩이, 구덩이, 폐기물을 피하십시오.
13, 롤 각도: 선반, 튀어나온 라이너는 좋은 모서리 롤링으로 크기 요구 사항을 충족시키고 부드럽게 구덩이, 구덩이, 구덩이, 폐기물을 방지합니다.
14, 라이너: 자동차 대시보드, 평평한 머리, 균일하고, 노치 없는 가장자리, 요구 사항을 충족합니다. 조심스럽게 다루고 구덩이, 구덩이, 구덩이, 스크랩을 피하십시오.
15. 실 롤링: 특수 실 롤링 기계를 사용하여 "특정 지침에 따라" 실을 롤링하여 구현 요구 사항에 집중하고 실 깊이를 조정하여 크기 요구 사항을 충족시킵니다. 조심스럽게 다루고 구덩이, 구덩이, 구덩이, 폐기물을 피하십시오.
16. 라이너를 청소하고 건조하고, 껍질을 깨끗하고 말립니다. 조심스럽게 구덩이, 구덩이, 구덩이, 스크랩을 피하십시오.
17. 검사: 검사구덩이에서 내부용기를 두드려 외부용기가 합격인지, 오목한 부분이 있는지, 오목한 부분이 있는지를 검사하여 평평하고 부드러운지 여부를 확인한다.
18. 맞대기 용접: 내부와 내부 바닥을 용접합니다. 용접 작업 지침서에 따라 용접 이음매가 매끄럽고, 틈새나 구멍이 없어야 합니다.
19. 물 누출 감지 시험: 탱크 내부의 용접물을 테스트하여 물을 테스트합니다. 용접부에 구멍이 없고 누출이 없어 합격입니다.
20, 잔과 함께: 안쪽 용기와 바깥쪽 껍질을 함께, 평화의 잔; 조심스럽게, 구덩이, 구덩이, 구덩이, 찌꺼기를 피하십시오.
21. 용접 바닥면: "작업 지침"의 특정 용접 용접 공정에 따라 용접 침투 및 바닥이 매끄럽고, 볼록하거나 오목하지 않으며, 납땜 접합부에 비드 및 누출이 없도록 보장해야 합니다.
22: 하부 스팟용접 및 게터에 스팟용접을 할 때 주의해야 할 점은 게터 스팟용접의 진공 효과가 24시간 이내에 나타나야 하며, 그렇지 않으면 효과가 없습니다.
23, 끝 부분의 압력: 컵의 입구는 바닥의 게터에 있는 용접 지점에 눌려 바닥이 열리는 압력 레벨입니다.
24. 용접부 바닥면 : 용접부 바닥의 컵을 점검하여 누설용접이 있는 컵, 불량 컵용접 또는 기타 불량한 이유가 있는지 확인합니다.
25. 진공 펌핑: 꼬리 없는 진공, 진공 작업 표준에 엄격히 따름